Как пользоваться штангенциркулем
Показываем, как читать нониус 0,1, 0,05 и 0,02 мм, измерять наружный и внутренний диаметр, глубину и уступ. Разбираем ошибки захвата и работу с цифровой моделью.
Чтобы измерить деталь штангенциркулем, очистите рабочие поверхности, проверьте ноль и подведите губки до лёгкого контакта с деталью. У обычной нониусной модели целые миллиметры читают по основной шкале, долю миллиметра добавляют по совпавшему штриху нониуса. Правильный отсчёт важен, но перекос или сильный нажим испортят результат даже при безошибочном чтении шкалы.
Какие части инструмента понадобятся
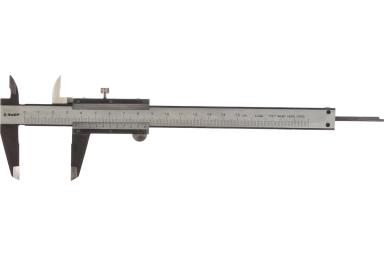
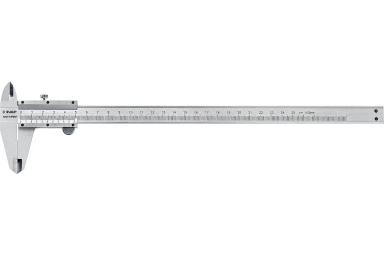
У распространённого штангенциркуля с двумя парами губок большие губки измеряют наружные размеры: диаметр стержня, толщину пластины, ширину головки. Малые губки с рабочими поверхностями снаружи нужны для отверстий и пазов. Из торца штанги выдвигается стержень глубиномера, если он предусмотрен конструкцией.
Подвижная рамка перемещается вдоль штанги. На ней находится нониус, короткая вспомогательная шкала для отсчёта долей миллиметра. Стопорный винт удерживает рамку в выбранном положении: им фиксируют результат, а не создают измерительное усилие.
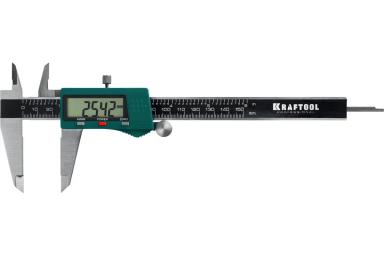
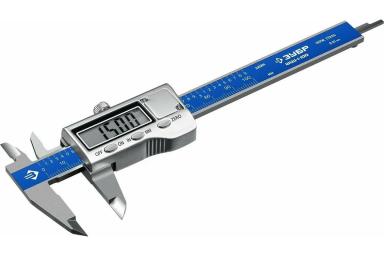
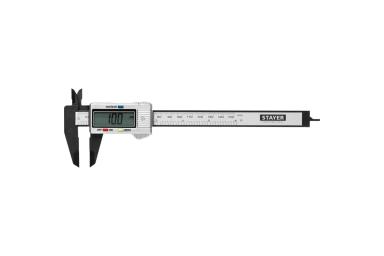
У цифровой модели результат выводится на дисплей, у стрелочной долю размера показывает круговая шкала. Способ подведения губок остаётся тем же. Перед работой проверьте диапазон и шаг отсчёта именно своего прибора: они не одинаковы у всех моделей.
Подготовка перед измерением
- протрите губки и измеряемую поверхность мягкой чистой салфеткой, удалите стружку и грязь;
- ослабьте стопор и убедитесь, что рамка идёт плавно, без заеданий и заметного люфта;
- осторожно сомкните наружные губки, не сжимая их с усилием;
- проверьте совпадение нуля нониуса с нулём основной шкалы; у цифровой модели проверьте нулевое показание в режиме измерения полного размера;
- если деталь горячая после обработки или инструмент принесён с холода, дайте им принять температуру помещения.
Если нули не совпали, сначала повторно очистите и сомкните губки. Сохраняющееся расхождение, повреждённые кромки или люфт требуют проверки прибора. Нажатие кнопки ZERO не устраняет износ и перекос.
Не измеряйте вращающуюся деталь. Остановите станок и дождитесь полной остановки заготовки.
Как читать шкалу нониуса
Сначала целые миллиметры, затем доля
Смотрите на шкалы прямо, а не сбоку: из-за разной высоты их поверхностей косой взгляд смещает видимое совпадение штрихов.
- найдите нулевой штрих нониуса на подвижной рамке;
- прочитайте по основной шкале число целых миллиметров слева от этого нуля. Если ноль уже прошёл 12 мм, но не дошёл до 13 мм, целая часть равна 12 мм;
- найдите штрих нониуса, который точнее всего продолжает один из штрихов основной шкалы;
- посчитайте номер этого деления от нуля, умножьте его на шаг отсчёта и прибавьте к целой части.
Формула: размер = целые миллиметры + номер совпавшего деления х шаг отсчёта.
Не считайте миллиметры от левого края рамки. Ориентиром служит именно нулевая риска. Не берите ближайшую риску основной шкалы справа: это округление, а не целая часть отсчёта.
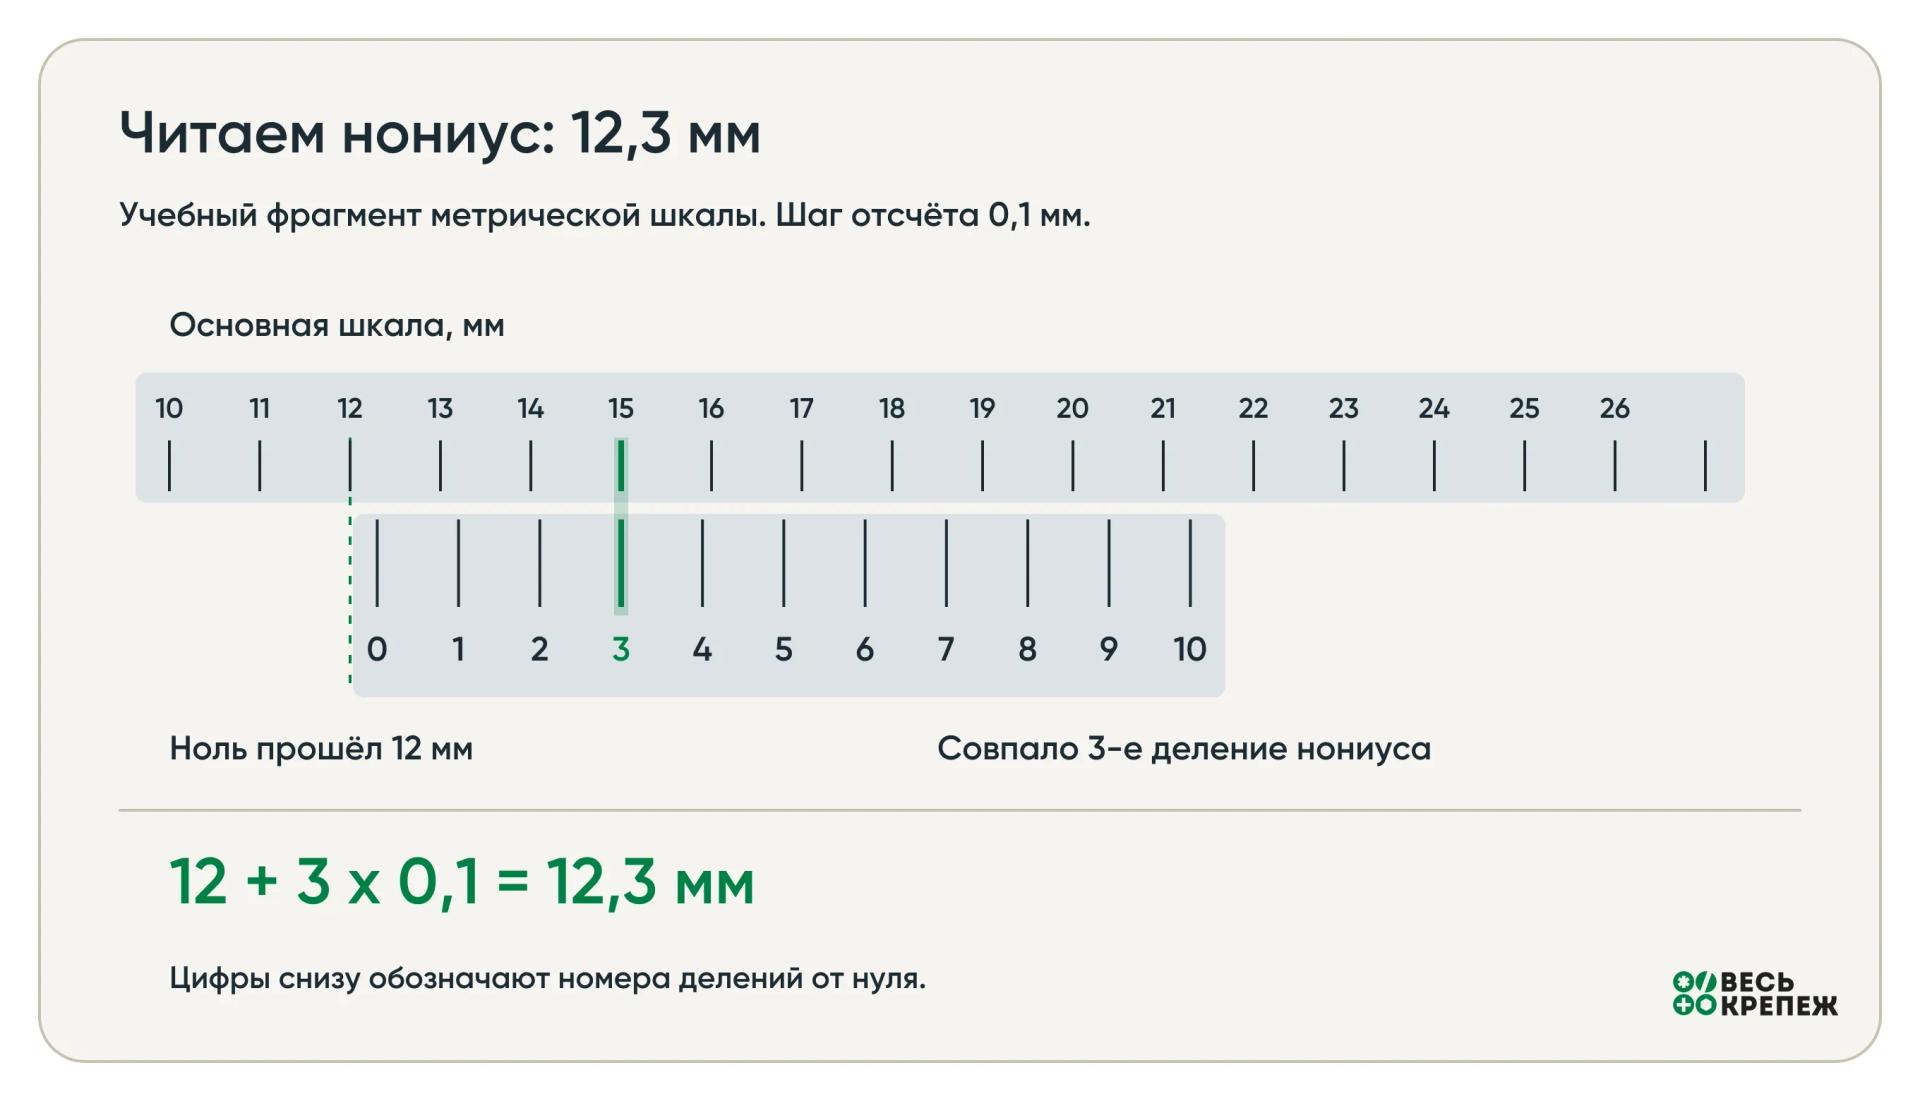
На учебном примере ноль нониуса прошёл 12 мм, а третье деление совпало с основной шкалой. Результат: 12 + 3 х 0,1 = 12,3 мм.
Примеры для шага 0,1, 0,05 и 0,02 мм
Шаг указан на инструменте или в паспорте. Считать нужно деления, включая неподписанные промежуточные штрихи. Напечатанная возле риски цифра не всегда равна её порядковому номеру: на некоторых нониусах она уже обозначает долю миллиметра.
| Шаг отсчёта | Целая часть | Совпавшее деление от нуля | Добавляемая доля | Результат |
|---|---|---|---|---|
| 0,1 мм | 12 мм | 3-е | 3 х 0,1 = 0,3 мм | 12,3 мм |
| 0,05 мм | 12 мм | 7-е | 7 х 0,05 = 0,35 мм | 12,35 мм |
| 0,02 мм | 12 мм | 17-е | 17 х 0,02 = 0,34 мм | 12,34 мм |
Это три отдельных примера, а не три способа округлить одно измерение. Если ноль нониуса точно совпал со штрихом 12 мм основной шкалы, дробная добавка равна нулю.
Сотые миллиметра нельзя получить с любой шкалы. Нониус 0,1 мм позволяет отсчитывать десятые; варианты 0,05 и 0,02 мм дают соответствующие шаги в сотых. Не дописывайте дополнительные цифры на глаз.
Как измерять наружный диаметр и толщину
Разведите большие губки немного шире детали. Введите её между рабочими поверхностями и плавно сдвиньте рамку до контакта. По возможности располагайте деталь ближе к штанге, а не на самых кончиках губок. Сильный нажим может деформировать тонкую стенку и изменить положение рамки.
У круглого стержня линия между точками контакта должна проходить через центр поперечного сечения, а плоскость измерения должна быть перпендикулярна его оси. Не ставьте инструмент наискосок вдоль стержня. При измерении толщины пластины губки должны прилегать к её противоположным поверхностям без перекоса.
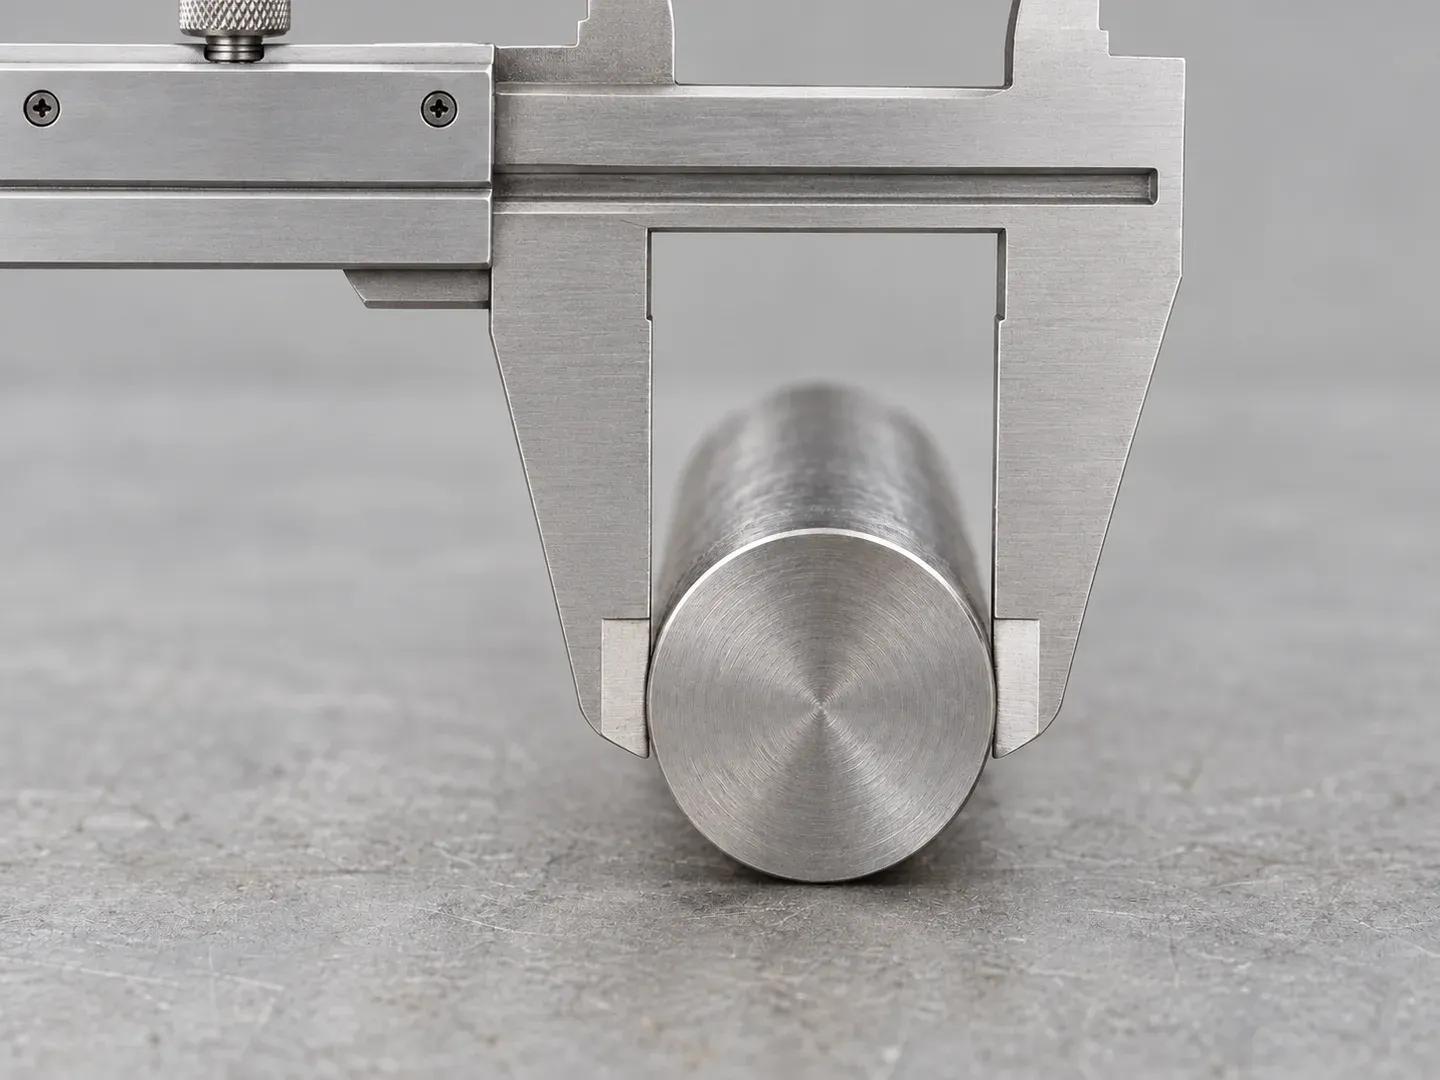
Снимите показание, пока деталь находится между губками. Если шкалу не видно, осторожно затяните стопор, проверьте, что показание не изменилось, и снимите инструмент без усилия. После этого повторите захват: заметное расхождение результатов требует проверить положение губок и чистоту контакта.
Как измерить болт и размер под ключ
Чтобы узнать наружный диаметр резьбы болта, располагайте губки поперёк его оси и касайтесь вершин витков. Не заводите острые концы в канавки. Измеренный наружный размер помогает определить номинал, но не устанавливает шаг резьбы: для него нужен резьбомер или отдельная проверка.
У шестигранной головки или гайки размер под ключ измеряют между двумя противоположными параллельными гранями. Расстояние между углами больше и для выбора ключа не подходит.
Длину болта с выступающей головкой обычно измеряют от опорной поверхности под головкой до конца стержня. У потайного исполнения номинальная длина, как правило, включает головку. Перед заказом сверяйте способ задания длины с чертежом конкретного изделия.
Как измерить внутренний диаметр и ширину паза
Для отверстия используйте малые губки. Сведите их, введите внутрь за фаску и плавно разведите до касания стенок. Рабочие кромки должны касаться цилиндрической части, а не входного скоса.
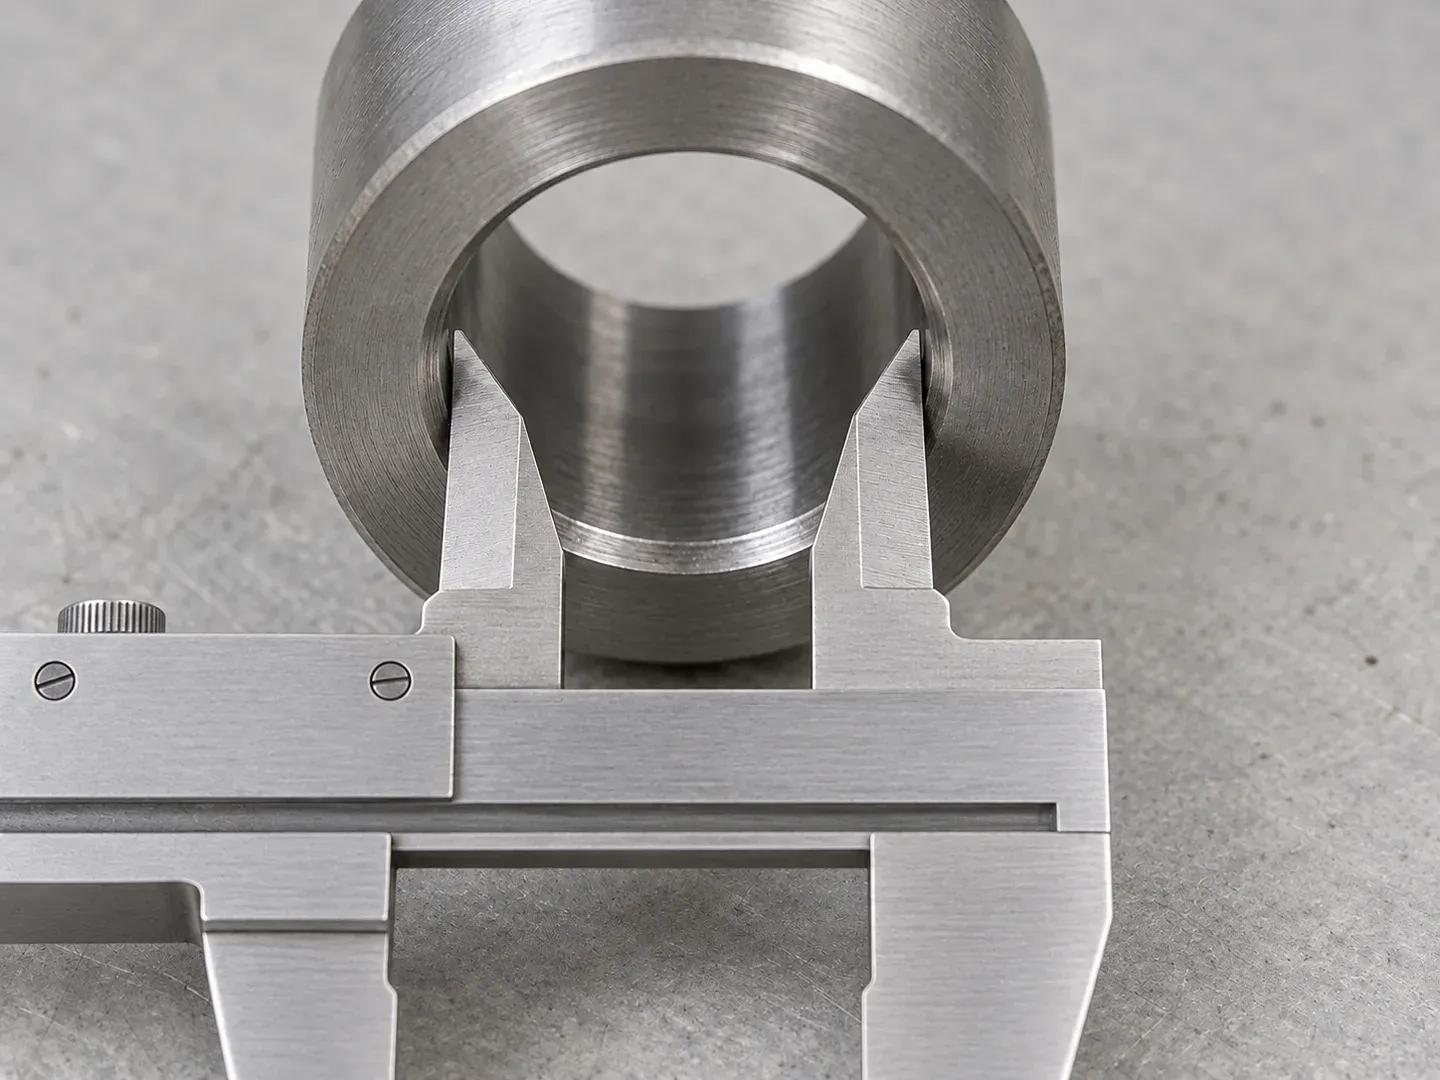
Ищите положение через центр отверстия в одном поперечном сечении: при смещении от центра получится хорда, которая короче диаметра. Слегка перемещайте инструмент в этой плоскости и найдите наибольший устойчивый размер без нажима. Одновременно удерживайте его без наклона вдоль оси отверстия: диагональный замер может завысить результат.
Для паза с параллельными стенками правило другое. Линия измерения должна быть перпендикулярна стенкам; при аккуратном изменении угла в плоскости паза ищут наименьшее показание. Не переносите правило «найти максимум» с круглого отверстия на прямоугольный паз.
У очень маленького отверстия конечная толщина внутренних губок мешает точно определить диаметр. Если отверстие сопоставимо с их толщиной или требуется контроль строгого допуска, используйте подходящий нутромер, калибр или другой предназначенный для этого прибор.
Эти приёмы относятся к обычной модели с отдельными малыми губками. У штангенциркуля с другой конструкцией внутренних измерительных поверхностей порядок отсчёта и необходимость поправки проверяют по паспорту.
Как измерить глубину и высоту уступа
Поставьте опорный торец штанги на поверхность вокруг отверстия. Удерживая его плотно и без наклона, выдвиньте глубиномер до лёгкого касания дна. Прочитайте размер, сохраняя контакт торца с опорной поверхностью.
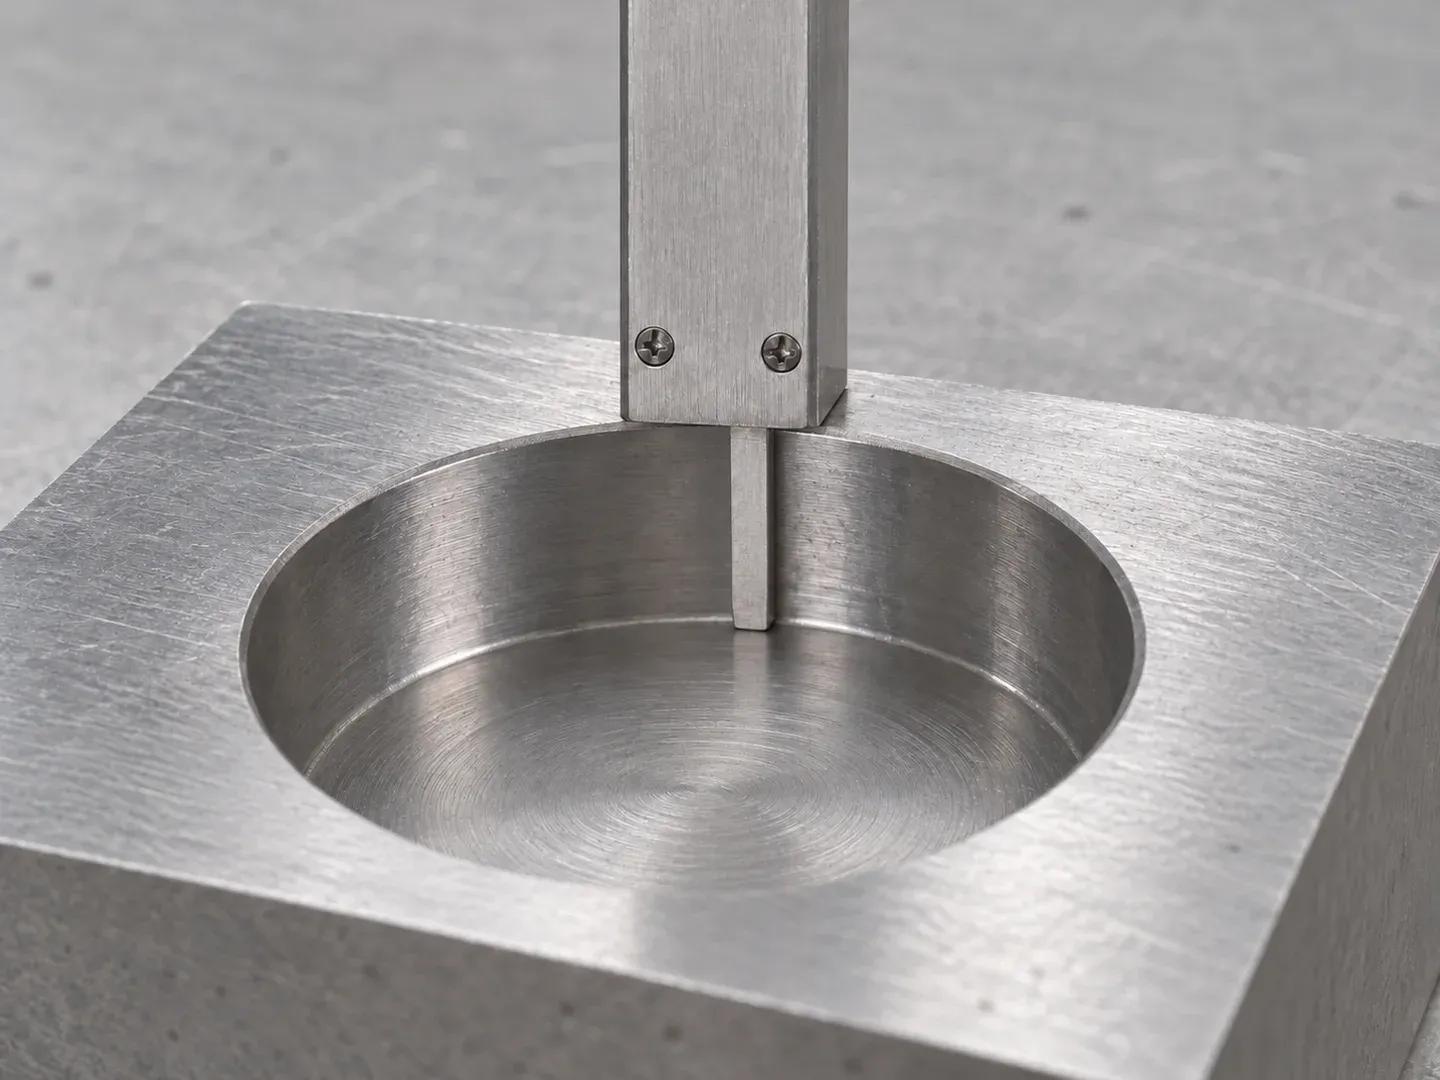
Стержень должен опираться на нужный участок дна. Стружка, скругление в углу или конус после сверления меняют результат. Для глухого просверленного отверстия заранее определите, что нужно измерить: глубину цилиндрической части или расстояние до самой глубокой точки. Это разные размеры.
Если конструкция предусматривает измерение уступов, используйте соответствующие задние опорные поверхности штанги и рамки: одну приложите к нижней плоскости, вторую подведите к верхней. Обе поверхности должны прилегать к параллельным плоскостям детали. Этот способ удобен там, где узкий глубиномер не даёт устойчивой опоры.
Как пользоваться цифровым и стрелочным штангенциркулем
У цифрового инструмента включите дисплей, выберите миллиметры и проверьте ноль при сомкнутых чистых губках. Если ранее включали относительное измерение, вернитесь к полному размеру по инструкции своей модели. Расположение кнопок ZERO, ABS и ORIGIN и их функции различаются.
Затем измеряйте деталь теми же губками или глубиномером и считывайте число с экрана. Не нажимайте ZERO на раскрытых губках при измерении полного размера: прибор примет текущее положение за новый ноль. Сравнение двух деталей с относительным обнулением применяют осознанно, когда нужен именно размер отклонения.
У стрелочной модели складывают значение основной шкалы и показание кругового индикатора. Сначала выясните по маркировке, сколько миллиметров соответствует одному делению и полному обороту стрелки. Нельзя считать, что оборот всегда равен 1 мм.
При выборе штангенциркуля сравнивайте диапазон, способ отсчёта и допустимую погрешность. Цифровой дисплей ускоряет чтение, но сам по себе не гарантирует более точного измерения.
Почему результаты расходятся
Если несколько измерений одной детали различаются, сначала проверьте технику работы:
- ноль уходит после повторного смыкания: очистите губки и проверьте плавность рамки;
- показание меняется от силы нажима: уменьшите усилие, не используйте стопор для дожима;
- диаметр меняется при повороте инструмента: проверьте положение в поперечном сечении, затем повторите замер в другом направлении;
- глубина получается разной: проверьте прилегание опорного торца и место касания дна;
- цифры на дисплее нестабильны: проверьте питание, чистоту и условия работы по инструкции, затем повторно проверьте ноль.
Разброс не всегда связан с прибором: деталь может быть овальной, конической или иметь местный износ. Не усредняйте результаты автоматически. Для проверки формы измерьте несколько сечений и направлений и сохраните отдельные значения.
После работы протрите инструмент и уберите в футляр. Способ очистки и защиты от коррозии выбирайте по паспорту. Не храните измерительные кромки вперемешку со свёрлами и другим инструментом, который может их повредить.
Частые вопросы
Деление 0,01 мм означает погрешность 0,01 мм?
Нет. Шаг индикации показывает, насколько меняется младший разряд, а допустимая погрешность характеризует возможное отклонение показаний в заданных условиях. Её значение смотрят в паспорте для конкретного диапазона и вида измерения. Для контроля допуска нужно учитывать и погрешность прибора, и метод измерения.
Проверка нуля заменяет поверку?
Нет. Она выявляет часть проблем перед работой, но не подтверждает правильность показаний во всём диапазоне. Совпадение нулей само по себе не делает инструмент пригодным для приёмочного контроля детали.
Можно ли измерить диаметр резьбы внутри гайки?
Малые губки могут дать размер между доступными вершинами внутренней резьбы. Это не номинальный диаметр резьбы и не её средний диаметр. Определять обозначение гайки только по этому показанию нельзя: нужны данные о профиле и шаге либо проверка подходящим резьбовым калибром.
Что делать, если одинаково совпадают несколько штрихов?
Очистите шкалы, улучшите освещение и посмотрите на них перпендикулярно. Проверьте, что читаете метрический нониус и считаете деления от его нуля. Если совпадение всё равно неразличимо, не выбирайте дробную часть наугад: используйте исправный прибор с читаемой шкалой.
Памятка перед записью результата
Проверьте ноль, выберите рабочие поверхности под нужный размер и уберите перекос. Подведите губки без дожима, прочитайте целую и дробную части или показание дисплея. Повторите захват и запишите размер с тем шагом, который позволяет инструмент, без дополнительных цифр «для точности».
- Технические руководства по линейным измерениям
- Инструкции по эксплуатации нониусных, цифровых и стрелочных штангенциркулей
- Справочные материалы по метрической резьбе